Artykuł sponsorowany
Jak odróżnić rodzinę sprężyn śrubowych po kierunku pracy i konstrukcji końców
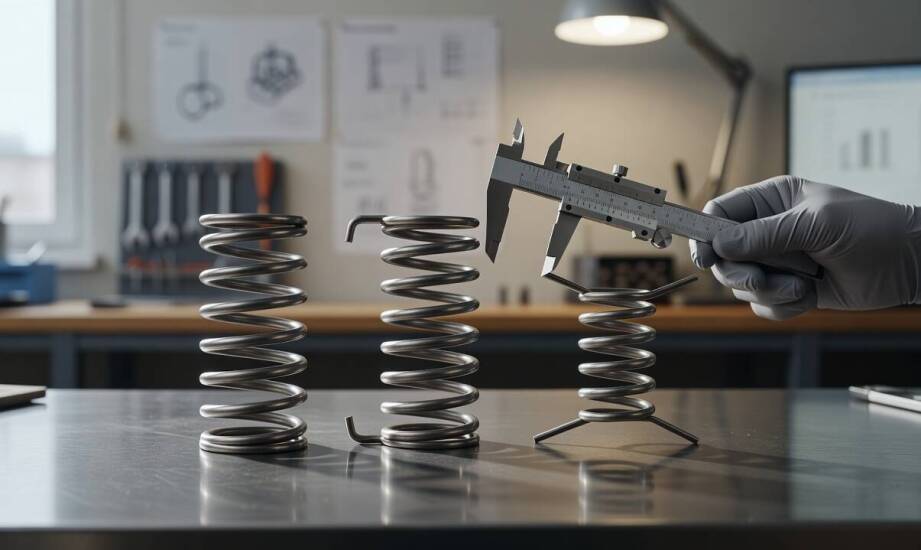
Rodzina sprężyn śrubowych obejmuje elementy o bardzo zróżnicowanej charakterystyce pracy, mimo że opierają się na podobnej geometrii nawiniętego drutu. Ten sam kształt helisy przyjmuje zupełnie inne obciążenia mechaniczne w zależności od sposobu zamocowania w budowanym układzie. Różnice w zachowaniu poszczególnych modeli wynikają bezpośrednio z konstrukcji uzwojenia oraz przewidywanego kierunku przyłożenia siły. Skutkuje to odmiennym sposobem magazynowania i oddawania energii przez dany detal sprężysty. Prawidłowa identyfikacja docelowego mechanizmu działania ułatwia późniejsze dopasowanie konkretnego wariantu do wymagań projektowych maszyny, pojazdu lub urządzenia przemysłowego.
Przeczytaj również: Jak znaleźć odpowiedni rozmiar maty tekstylnej wejściowej?
Jak kierunek przyłożenia siły determinuje pracę mechanizmu?
Odmiana naciskowa pracuje pod wpływem siły ściskającej osiowo, co wywołuje stopniowe zbliżanie się zwojów roboczych do siebie. Element ten skraca swoją długość całkowitą proporcjonalnie do nałożonego obciążenia mechanicznego, dążąc do punktu pełnego ugięcia. Montaż następuje najczęściej między dwiema równoległymi płaszczyznami, które wywierają nacisk wzdłuż osi symetrii detalu. Zjawisko ściskania występuje powszechnie w amortyzatorach motoryzacyjnych, zaworach układów hydraulicznych oraz w różnego rodzaju przemysłowych tłumikach drgań.
Przeczytaj również: Czy warto zatrudnić firmę sprzątającą?
Element naciągowy zachowuje się odwrotnie, ponieważ reaguje na silne obciążenia rozciągające skierowane na zewnątrz osi. Zwoje początkowo ściśle przylegają do siebie pod wpływem napięcia wstępnego, które powstaje celowo jeszcze na etapie formowania drutu. Rozciąganie wymusza oddalanie się fragmentów uzwojenia od siebie, a sam mechanizm przez cały czas dąży do powrotu do swojej pierwotnej długości. Tego typu rozwiązania spotyka się powszechnie w wagach sprężynowych, mechanizmach zwrotnych oraz przemysłowych naciągach bębnów.
Przeczytaj również: Wybór idealnego łóżka do sypialni w kolorze czarnym i białym – na co zwrócić uwagę?
Zupełnie inaczej zachowuje się wersja skrętna, która magazynuje nagromadzoną energię wyłącznie przez wygenerowany moment obrotowy. Siła zewnętrzna wygina proste ramiona wokół centralnej osi, co wywołuje zauważalną deformację kątową bez liniowej zmiany długości samego korpusu. Zastosowanie takiego rozwiązania wymusza precyzyjne podparcie rdzenia, wokół którego bezpiecznie obraca się cała struktura uzwojenia. Wybór odpowiedniego wariantu opiera się więc zawsze na dokładnej analizie wektorów sił panujących w projektowanym układzie.
Wpływ obciążeń na architekturę końców i kształt uzwojenia
Ciągła praca na rozciąganie wymaga zastosowania zupełnie innych punktów mocowania roboczego niż klasyczne ściskanie. Końce modeli naciągowych przyjmują formę wyprofilowanych haków, pętli lub zamkniętych oczek, co zapobiega wyślizgnięciu się pracującego elementu z zaczepu. Różnorodność kształtów uchwytów pozwala na bezpieczne przenoszenie dużych sił w mechanizmach dźwigniowych i zaawansowanych systemach naciągowych. Typ ucha dopasowuje się bezpośrednio do grubości sworznia współpracującego z danym zespołem roboczym.
Z kolei warianty przeznaczone do intensywnego ściskania posiadają zazwyczaj zwoje skrajne o konstrukcji zamkniętej. Często poddaje się je dodatkowemu szlifowaniu, aby uzyskać idealnie płaski kontakt z metalową powierzchnią oparcia. Sprężyna śrubowa o równej, walcowej geometrii pozostaje głównym wyborem w układach poddawanych standardowemu obciążeniu osiowemu. Jej sprawdzona budowa zapewnia powtarzalne rozłożenie wewnętrznych naprężeń na całej długości drutu. Przekłada się to na bardzo wysoką trwałość zmęczeniową przy pracy w cyklach ciągłych.
Ograniczona przestrzeń wewnątrz budowanej maszyny często wymusza celową modyfikację standardowego profilu uzwojenia. Odmiana stożkowa lepiej znosi mocne zbliżanie poszczególnych zwojów do siebie, ponieważ specyficzna budowa gwarantuje ich wchodzenie jeden w drugi. Skutkuje to progresywnym charakterem linii ugięcia, gdzie generowana siła oporu rośnie nieliniowo wraz ze wzrostem pokonywanego skoku. Pełne ściśnięcie detalu stożkowego nie powoduje fizycznej blokady układu, co rozwiązuje problem braku wystarczającego miejsca osiowego.
Odpowiedni dobór elementu technicznego wymaga wieloaspektowej analizy kierunków obciążeń, dostępnej przestrzeni montażowej oraz pożądanej charakterystyki tłumienia. Każdy błąd w początkowym określeniu wektora działania siły szybko prowadzi do pęknięcia zmęczeniowego lub trwałego, plastycznego odkształcenia materiału. Produkcja precyzyjnych detali o takich właściwościach wymaga zaawansowanej wiedzy metalurgicznej oraz nowoczesnych technologii obróbki cieplnej drutu. Doświadczony wytwórca podzespołów przemysłowych Spretech J.K. realizuje złożone procesy technologiczne nawijania materiałów dla różnych sektorów rynku. Skrupulatne utrzymanie wyśrubowanych parametrów zwijania pozwala na osiągnięcie powtarzalnej charakterystyki pracy mechanizmu w każdym zaimplementowanym systemie.
Kategorie artykułów
Polecane artykuły

Wybór idealnego łóżka do sypialni w kolorze czarnym i białym – na co zwrócić uwagę?
Funkcjonalność rolet dachowych z mechanizmem sprężynowym – zalety i zastosowanie

Sprawy karne skarbowe – przyczyny postępowań i ich skutki prawne